ОБСЕЧНЫЕ МАТРИЦЫ ДЛЯ ХОЛОДНОВЫСАДОЧНЫХ СТАНКОВ
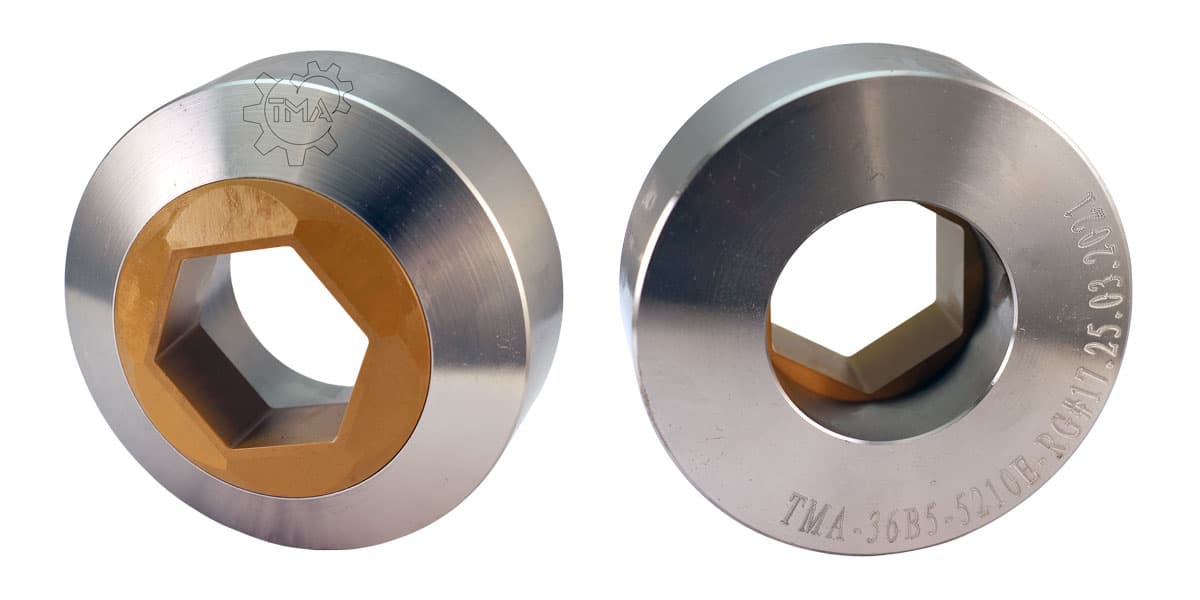
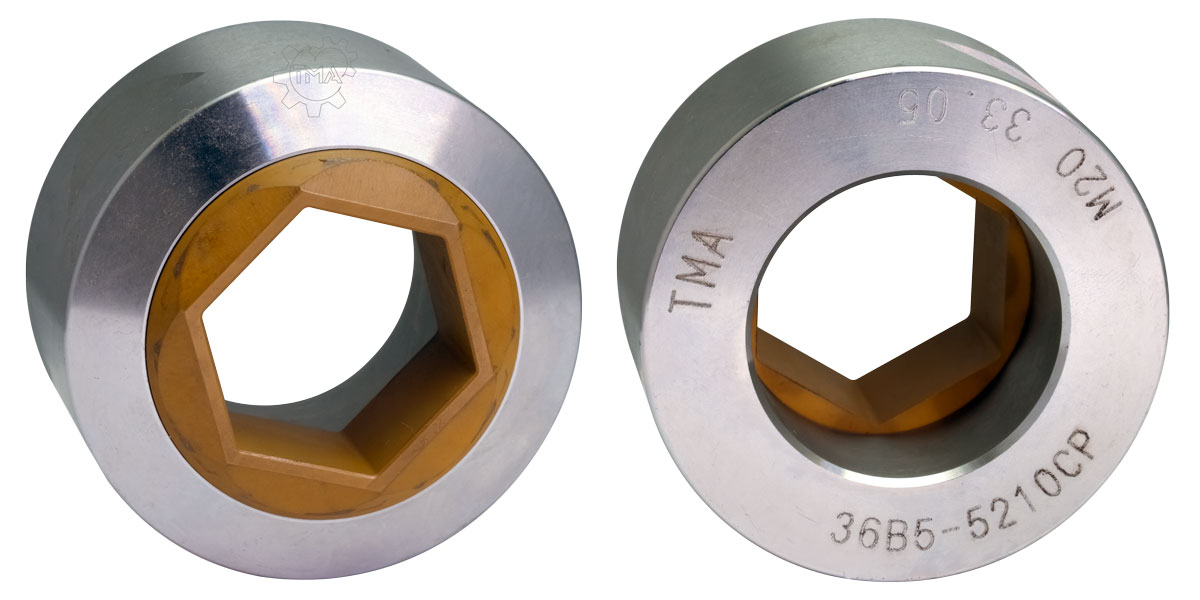
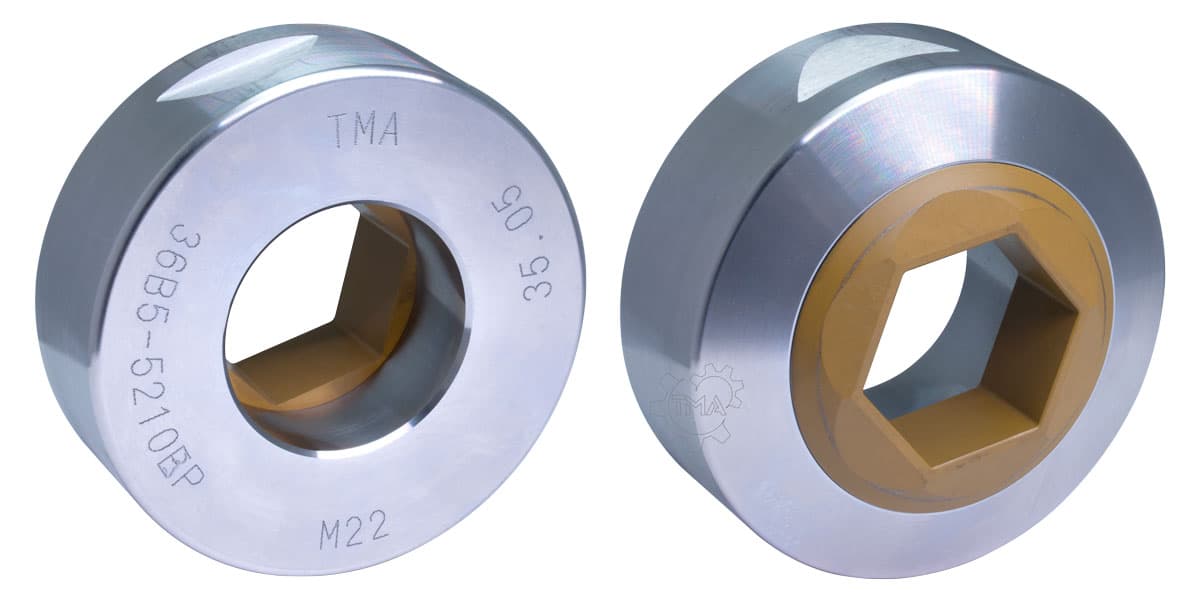
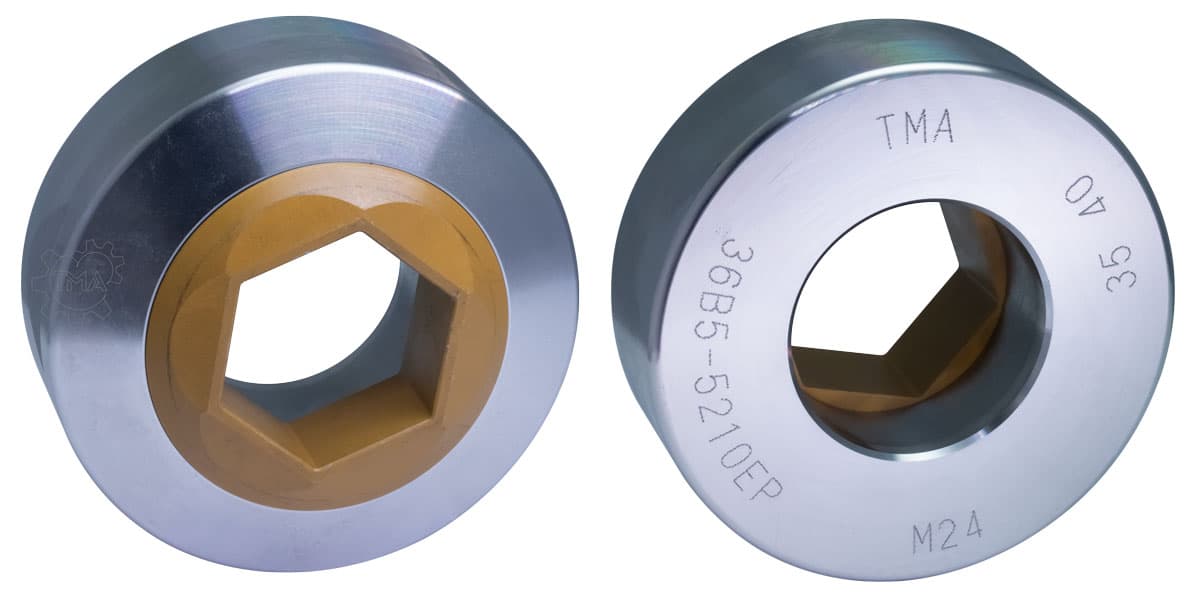
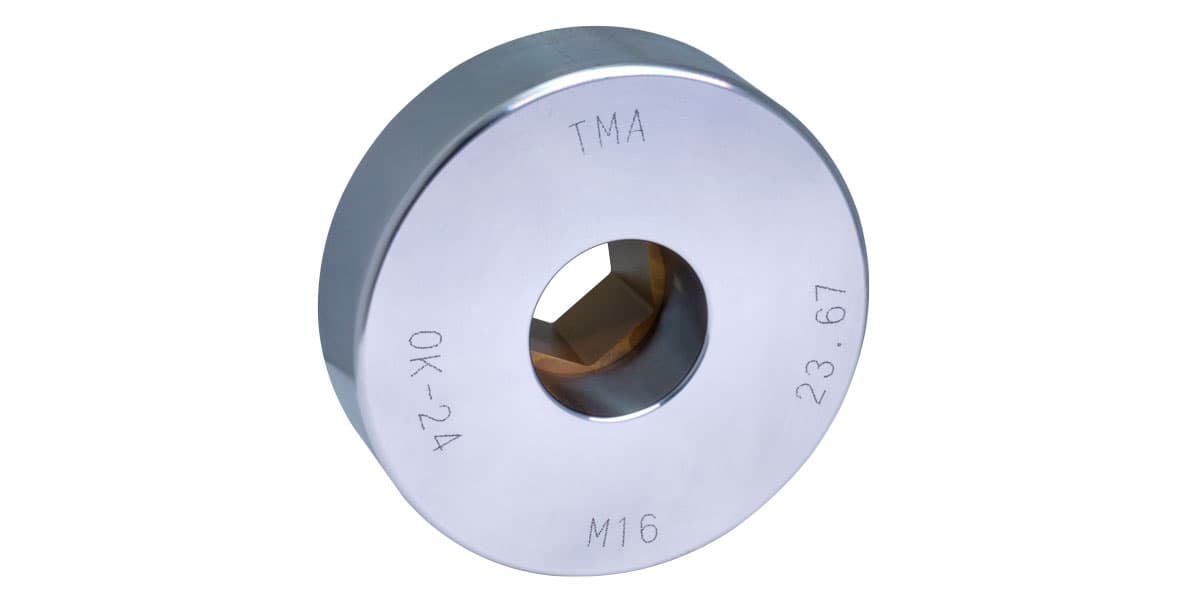
Интенсивный износ режущих кромок и появление заусенцев на гранях болтов — частая проблема при массовой штамповке крепежа. Чтобы обеспечить безупречную геометрию головки и избежать частых простоев линии, применяются прецизионные обсечные матрицы для холодновысадочных станков. Они завершают формообразование крепежа, начисто срезая излишки металла с предварительно высаженного утолщения («бочонка»).
В зависимости от технологической карты и профиля крепежного изделия операция обрезки может осуществляться в один или два перехода: для формообразования внешнего шестигранника/квадрата и для точной калибровки опорного фланца головки. Рабочий процесс протекает в инструментальном блоке пуансонов, где проталкивающий пуансон с выталкивателем продавливает заготовку сквозь контур матрицы.
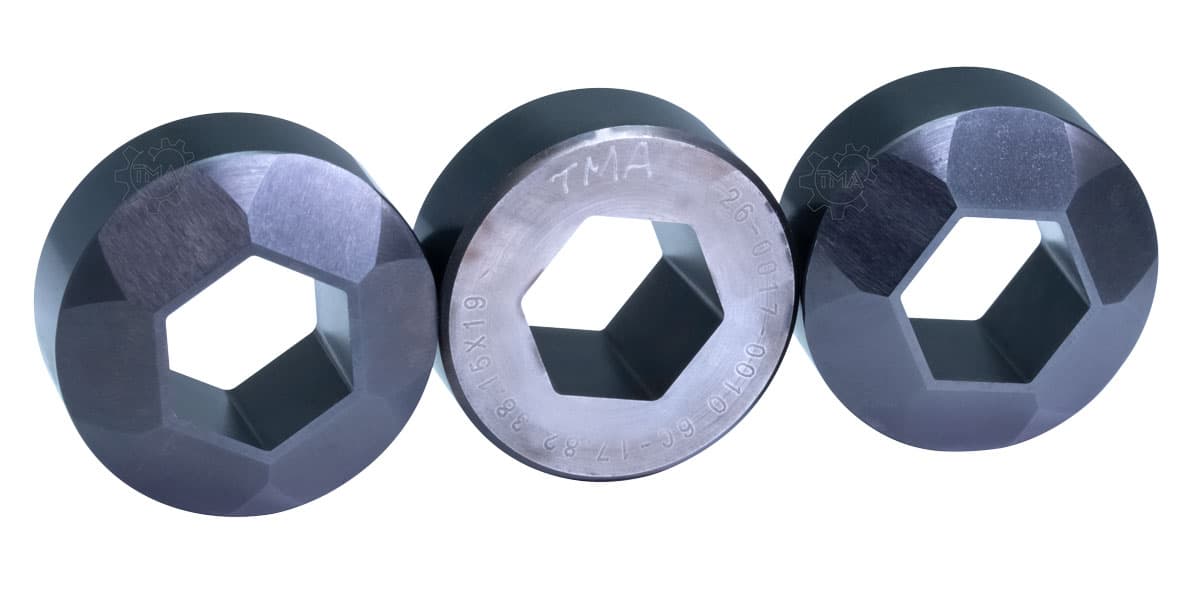
Конструктивно обсечная матрица представляет собой прецизионную вставку со сквозной фасонной полостью и технологическим уклоном для беспрепятственного схода обсечки. Монтаж инструмента в посадочный стакан без натяга гарантирует оперативную замену изношенного сегмента прямо на рабочей позиции станка.
- Индивидуальное проектирование геометрии и размеров режущей полости по спецификациям и чертежам заказчика.
- Применение высокостойких твердых сплавов минимизирует себестоимость каждой технологической операции.
- Стойкость инструмента при калибровке головки винтов M8 из конструкционной легированной стали SCM435 достигает 60 000 ударов.
- Специализированные матрицы из износостойкого сплава марки MD-4 для высадки деталей из нержавеющей стали стабильно выдерживают ресурс до 40 000 циклов.
Практические рекомендации по выбору и эксплуатации обсечных матриц
За счет чего достигается повышенный ресурс обсечной матрицы?
Ключевую роль играют правильный подбор угла заборного конуса, микрогеометрия режущих кромок и качество полировки внутренней полости. Для труднообрабатываемых и нержавеющих сталей критически важно использовать мелкозернистые твердые сплавы (например, MD-4) с оптимизированным соотношением связки и карбидной фазы.
Почему на гранях головки болта образуется заусенец при обрезке?
Основными причинами являются критический износ режущей кромки матрицы, нарушение соосности пуансона и матрицы либо избыточный объем набранного металла в заготовке. Регулярный контроль геометрии инструмента предотвращает образование дефектов.
Возможно ли изготовление обсечных матриц для нестандартного крепежа?
Да, мы производим инструмент для обрезки головок сложных форм: двенадцатигранников, фланцевых болтов, квадратных подголовков и специальных метизов по чертежам заказчика с гарантией точности посадочных и рабочих размеров.
| Артикул | Типоразмер заготовки | Наружные габариты | Размер под ключ | ||
|---|---|---|---|---|---|
| D | L | B | |||
| RG-5001-01 | M5 | 30 | 20 | 7.80 | +0.05 |
| RG-5001-02 | M6 | 30 | 20 | 9.80 | +0.05 |
| RG-5001-03 | 1/4UNC | 30 | 20 | 10.92 | +0.05 |
| RG-5001-04 | 5/16UNC | 35 | 23 | 12.45 | +0.07 |
| RG-5001-05 | M8 | 35 | 23 | 12.75 | +0.07 |
| RG-5001-06 | 3/8UNC | 35 | 23 | 14.05 | +0.07 |
| RG-5001-07 | 7/16UNC | 42 | 23 | 15.60 | +0.07 |
| RG-5001-08 | M10 | 42 | 23 | 16.75 | +0.07 |
| RG-5001-09 | M12 | 45 | 28 | 18.70 | +0.1 |
| RG-5001-10 | 1/2UNC | 45 | 28 | 18.75 | +0.1 |
| RG-5001-11 | M14 | 45 | 28 | 21.75 | +0.1 |
| RG-5001-12 | 5/8UNC | 59 | 32 | 23.50 | +0.1 |
| RG-5001-13 | M16 | 59 | 32 | 23.75 | +0.1 |
| RG-5001-14 | M18 | 59 | 32 | 26.75 | +0.1 |
| RG-5001-15 | 5/8UNC | 60 | 40 | 23.50 | +0.1 |
| RG-5001-16 | M16 | 60 | 40 | 23.75 | +0.1 |
| RG-5001-17 | M18 | 60 | 40 | 26.75 | +0.1 |
| RG-5001-18 | M20 | 60 | 40 | 29.75 | +0.1 |
| RG-5001-19 | 5/8UNC | 64 | 32 | 23.50 | +0.1 |
| RG-5001-20 | M16 | 64 | 32 | 23.75 | +0.1 |
| RG-5001-21 | M18 | 64 | 32 | 26.75 | +0.1 |
| RG-5001-22 | M20 | 64 | 32 | 29.75 | +0.1 |
| RG-5001-23 | A325 4/3 | 64 | 32 | 30.90 | +0.1 |
| RG-5001-24 | M20 | 74 | 40 | 29.75 | +0.1 |
| RG-5001-25 | A325 4/3 | 74 | 40 | 30.90 | +0.1 |
| RG-5001-26 | 7/8UNC | 89 | 40 | 32.80 | +0.12 |
| RG-5001-27 | A325 7/8 | 89 | 40 | 35.60 | +0.12 |
| RG-5001-28 | M24 | 89 | 40 | 35.75 | +0.12 |
| RG-5001-29 | 1"UNC | 89 | 40 | 37.50 | +0.12 |
| RG-5001-30 | A325 1" | 89 | 40 | 40.40 | +0.12 |
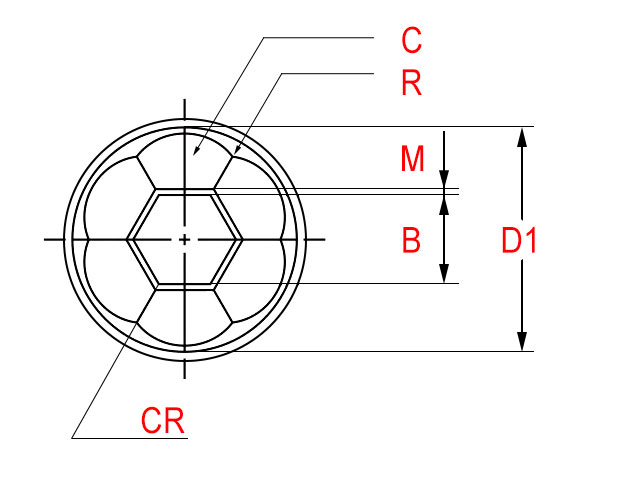
C - клиренс (clearance)
R - передняя поверхность (rake face)
M - ширина перемычки (width of land)
B - ширина поперечного сечения плоскости (width of across flats)
CR - радиус закругления (corner radius)
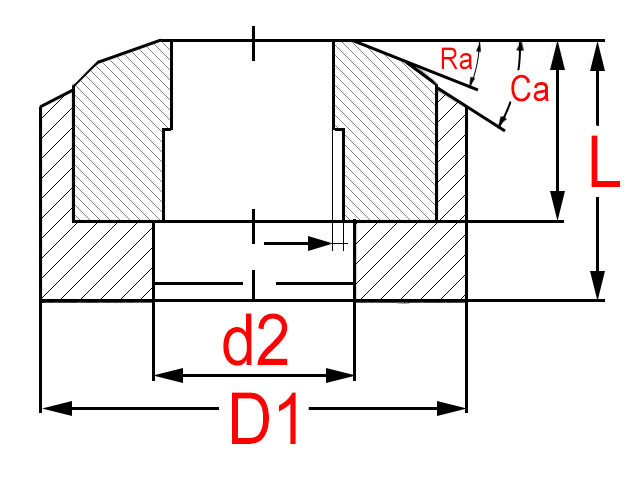
D1 - выходной диаметр (outled diameter)
d2 - диаметр просвета (clearance hole diameter)
L - высота (height)
Ca - задний угол (clearance angle)
Ra - передний угол (rake angle)