СБОРНЫЕ СЕГМЕНТНЫЕ ХОЛОДНОВЫСАДОЧНЫЕ МАТРИЦЫ ДЛЯ БОЛТОВ
Преждевременное разрушение цельных матриц на углах шестигранного профиля и постоянные задиры на стержне болта — критические факторы, снижающие КПД холодновысадочного участка. Устранить эти проблемы призваны сборные сегментные холодновысадочные матрицы для болтов, разработанные для многопозиционных автоматов. Благодаря разделению рабочей зоны на независимые прецизионные сегменты снижаются внутренние напряжения в твердом сплаве, что кардинально повышает эксплуатационную стойкость оснастки.
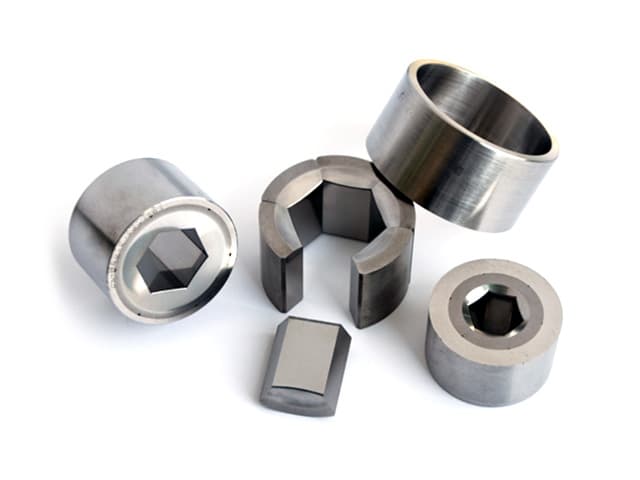
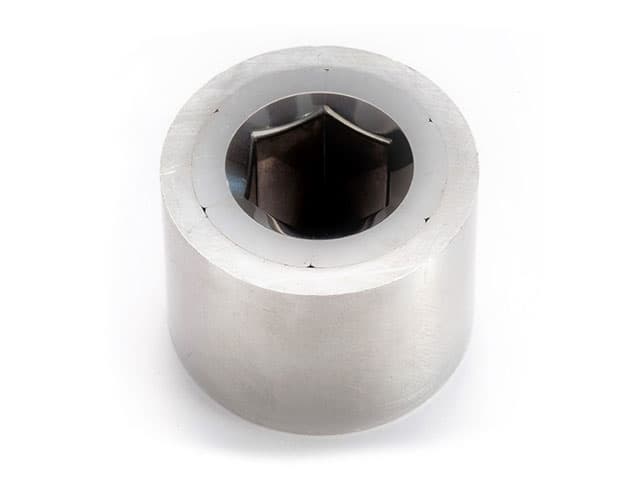
Конструктивные преимущества составных сегментных матриц для высадки болтов
- Модульная геометрия сегментов открывает доступ к глубокой микрополировке внутренних поверхностей твердосплавной вставки, снижая трение при штамповке.
- Прецизионная электроэрозионная резка проволокой обеспечивает идеальное прилегание составных частей с точностью до нескольких микрон.
- Интегрированная система каналов маслоотделения стабилизирует тепловой режим, предотвращает гидроудары и многократно ускоряет замену твердосплавного сердечника без утилизации обоймы.
Практические рекомендации по эксплуатации сборных сегментных матриц
В чем главное преимущество сборной сегментной матрицы перед цельной монолитной?
В монолитных матрицах при ударной высадке болтов максимальные растягивающие напряжения концентрируются во внутренних гранях, приводя к продольным трещинам. В сегментной конструкции радиальные нагрузки равномерно воспринимаются внешним бандажным кольцом, что исключает катастрофический раскол вставки.
Как модульная конструкция влияет на ремонтопригодность инструмента?
При локальном износе не требуется менять всю дорогостоящую матрицу целиком — достаточно заменить только изношенный сегмент или центральный сердечник, сохранив посадочный стакан и бандаж.
Для каких типоразмеров крепежа наиболее эффективны сегментные матрицы?
Наибольшая экономическая отдача достигается на средних и крупных сериях болтов и винтов от M3 до M16, а также дюймовых стандартов UNC/UNF от #6 до 9/16", где критичны стабильность поля допуска и чистота поверхности стержня.
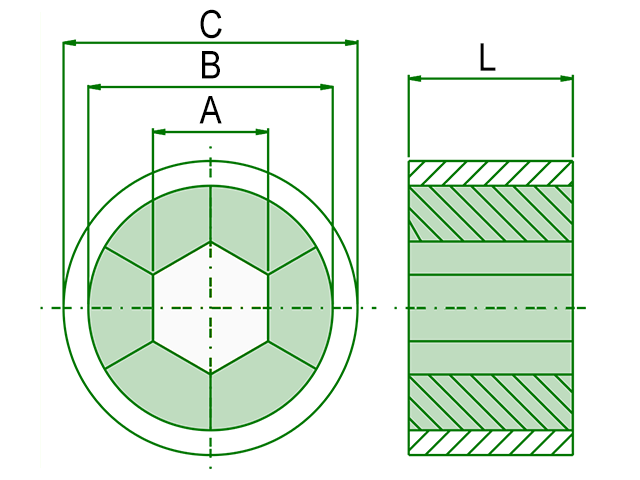
| A | B | C | L | ||||||
|---|---|---|---|---|---|---|---|---|---|
| Типоразмер заготовки | мм | мм | мм | ±0.02 | |||||
| 10 | 12 | 15 | 17 | 20 | 25 | ||||
| M3 | 5.33 | 20.12 | 16.00 | ■ | ■ | ■ | |||
| M3.5 | 5.83 | 20.12 | 16.00 | ■ | ■ | ■ | |||
| M4 | 6.83 | 22.13 | 18.00 | ■ | ■ | ■ | |||
| M5 | 7.83 | 22.13 | 18.00 | ■ | ■ | ■ | ■ | ||
| M6 | 9.85 | 25.15 | 20.00 | ■ | ■ | ■ | ■ | ||
| M8 | 11.80 | 29.17 | 24.00 | ■ | ■ | ■ | |||
| M8 | 12.80 | 29.17 | 24.00 | ■ | ■ | ■ | |||
| M10 | 13.80 | 33.20 | 28.00 | ■ | ■ | ■ | ■ | ||
| M12 | 16.80 | 41.24 | 35.00 | ■ | ■ | ■ | ■ | ||
| M14 | 18.75 | 44.26 | 38.00 | ■ | ■ | ■ | ■ | ||
| M16 | 21.75 | 49.30 | 43.00 | ■ | ■ | ■ | ■ | ||
| #6 | 6.22 | 20.12 | 16.00 | ■ | ■ | ■ | |||
| #8 | 6.22 | 20.12 | 16.00 | ■ | ■ | ■ | |||
| #10 | 7.22 | 22.13 | 18.00 | ■ | ■ | ■ | |||
| #12 | 7.22 | 22.13 | 18.00 | ■ | ■ | ■ | ■ | ||
| 1/4" | 9.34 | 25.15 | 20.00 | ■ | ■ | ■ | ■ | ||
| 1/4" | 10.82 | 29.17 | 24.00 | ■ | ■ | ■ | |||
| 5/16" | 12.46 | 29.17 | 24.00 | ■ | ■ | ■ | |||
| 3/8" | 14.02 | 33.20 | 28.00 | ■ | ■ | ■ | ■ | ||
| 7/16" | 15.55 | 41.24 | 35.00 | ■ | ■ | ■ | ■ | ||
| 1/2" | 18.70 | 44.26 | 38.00 | ■ | ■ | ■ | ■ | ||
| 9/16" | 20.35 | 49.30 | 43.00 | ■ | ■ | ■ | ■ | ||