ИНСТРУМЕНТ ДЛЯ РЕЗЬБОНАКАТНЫХ СТАНКОВ
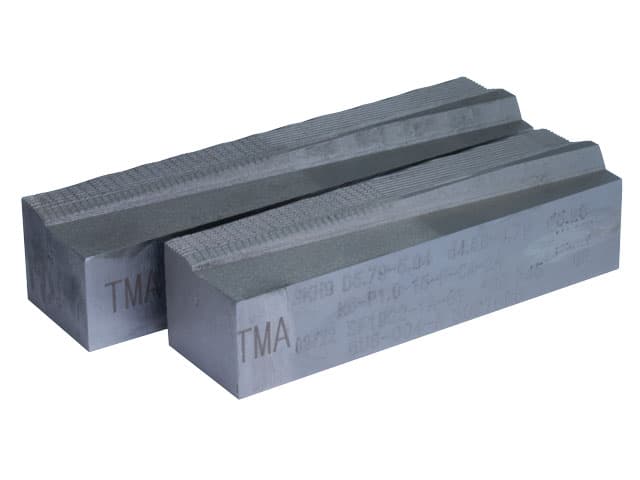
Плоские резьбонакатные плашки для резьбонакатных станков: производительное решение для метизных производств
Высокая скорость износа оснастки и нестабильный шаг витка — главные причины простоя оборудования при серийном выпуске крепежа. Профессиональные плоские резьбонакатные плашки для резьбонакатных станков позволяют решить эту проблему, обеспечивая идеальное формирование профиля метрической и дюймовой резьбы на болтах, шпильках, винтах и саморезах методом пластической деформации. Тайваньская индустрия резьбонакатного инструмента, ведущая историю с 1981 года, сегодня занимает лидирующие мировые позиции по объему и качеству выпускаемой оснастки. Представляемая продукция марки TMA производится по международным лицензиям с применением строго передовых методов термообработки и прецизионной шлифовки профиля. Основой безупречного ресурса инструмента служит использование премиальных заготовок из специализированных инструментальных сталей японского производства. Многоступенчатый контроль качества на каждом этапе изготовления гарантирует стабильное качество геометрии каждой плашки в партии.
Технические преимущества и конструктивные особенности плашек
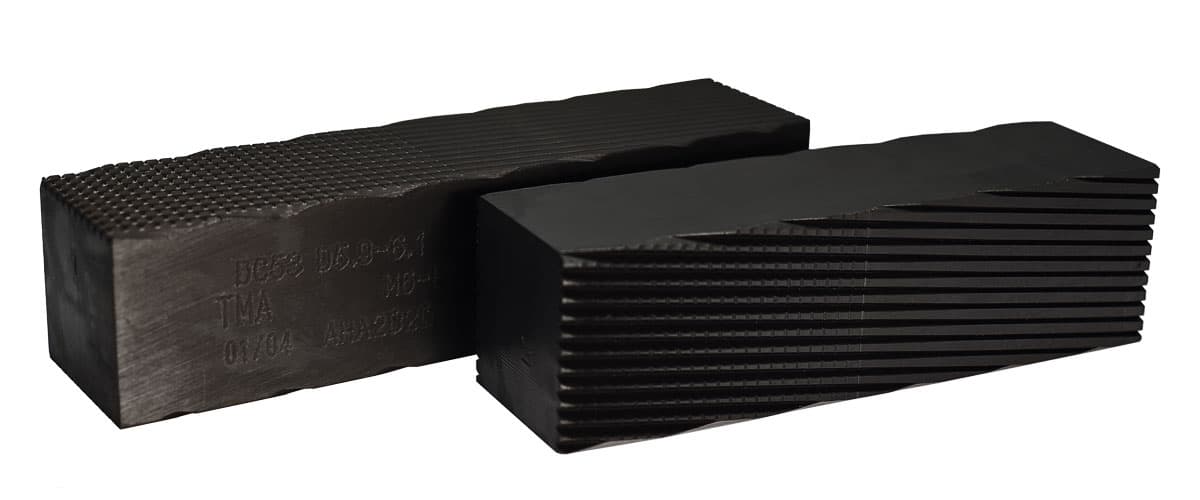
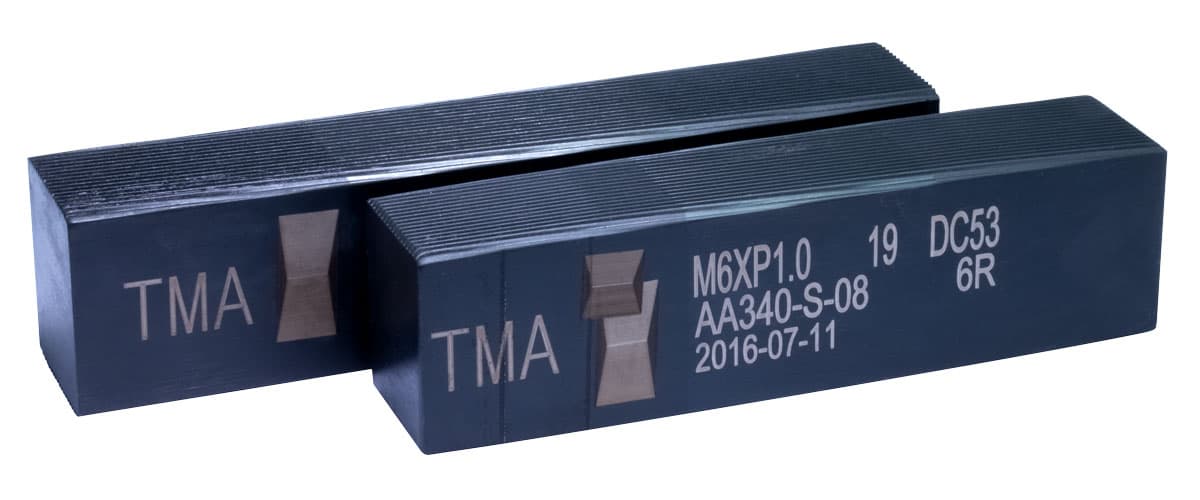
Современная оснастка высокой производительности для формирования метрической и дюймовой резьбы отличается следующими технологическими параметрами:
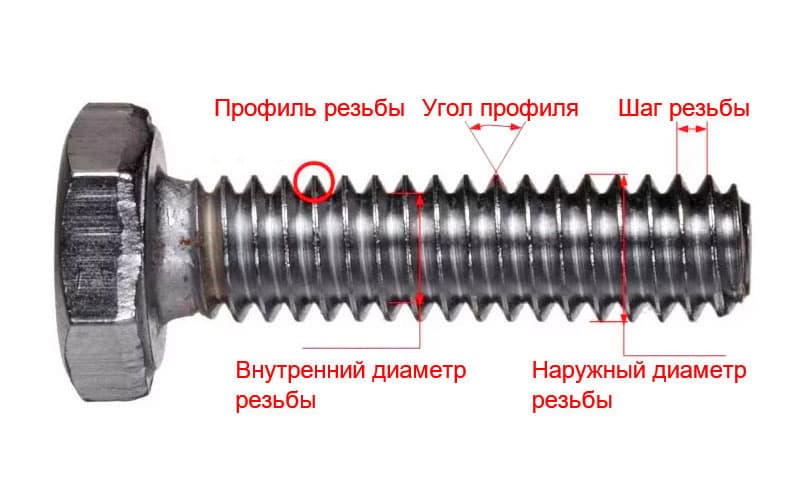
- Инструмент изготавливается из высокопрочных легированных сталей на станках с ЧПУ высочайшей точности, что гарантирует точное соответствие шага и угла профиля.
- Автоматизация производственного цикла полностью исключает отклонения геометрии формообразующих канавок.
- Инновационные режимы термообработки обеспечивают твердость поверхности 64–65 HRC. При строго соблюдаемых условиях эксплуатации один комплект плашек выдерживает накатывание более 3 000 000 саморезов.
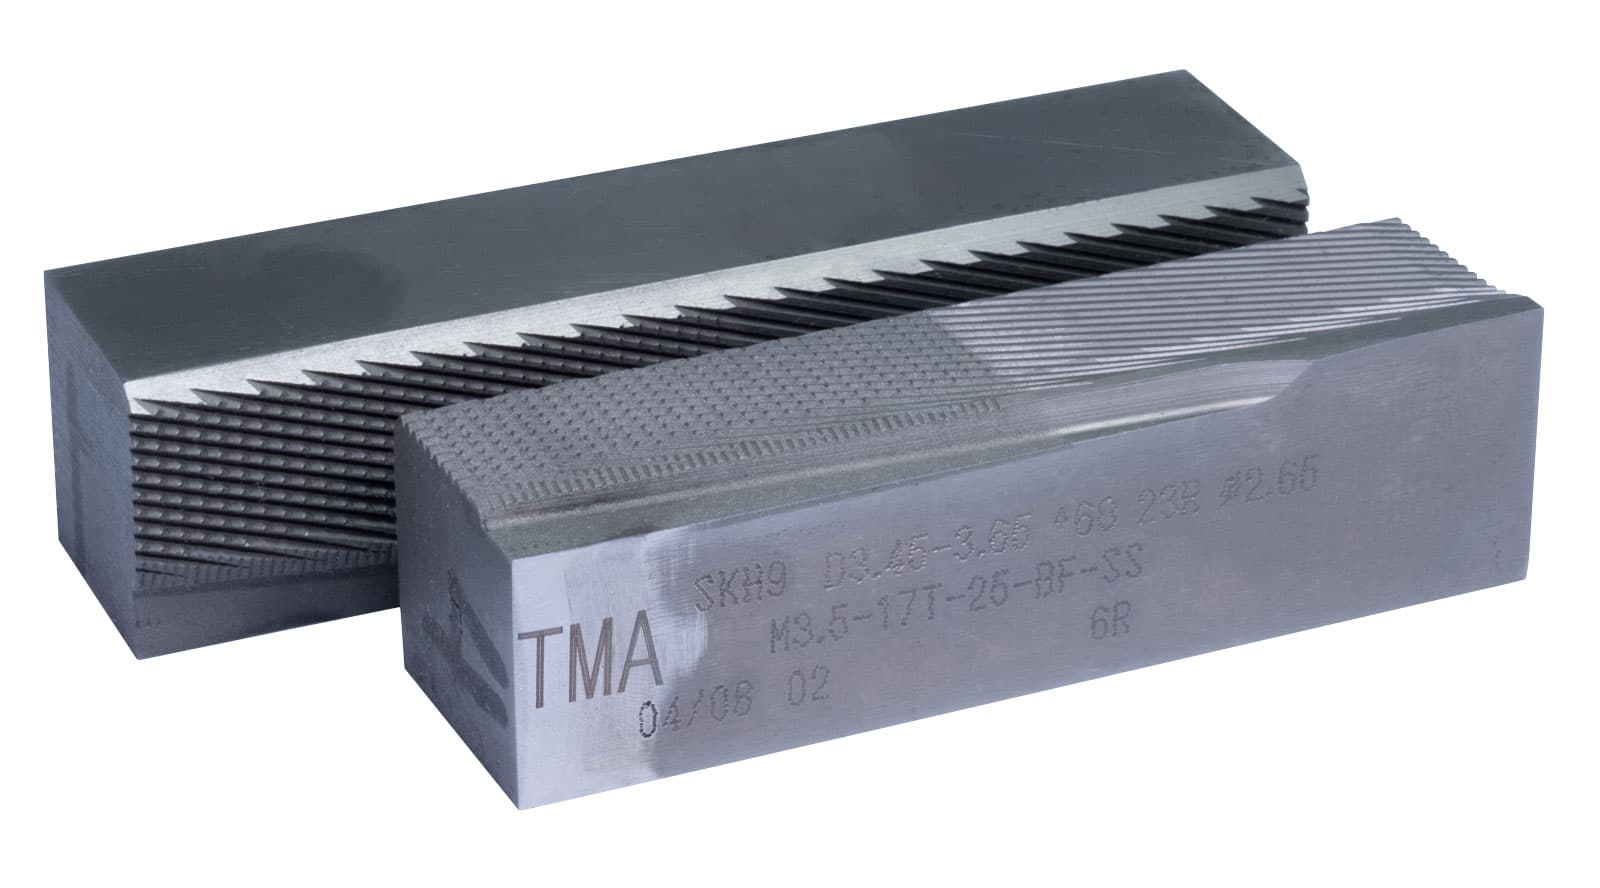
- На верхнюю грань подвижного блока нанесена специализированная стартовая линия. Она предназначена для визуального выравнивания плашек относительно друг друга перед началом подачи заготовок, ускоряя настройку автомата.
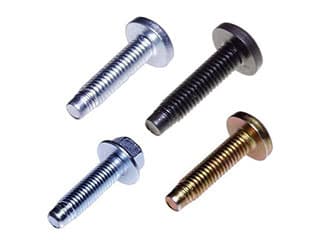
- Плашки для высадки заостренных кончиков (буравчиков) оптимальны для высокоскоростной накатки однозаходной и двухзаходной резьбы на шурупах по дереву, гипсокартону, сэндвич-панелям и сверлоконечных метизах.
- В качестве материалов применяются инструментальные стали марки D и быстрорежущие сплавы HSS. Серии HIH и HID снабжены износостойким микрорельефом: HIH предназначена для крепежа из высокопрочной стали, а серия HID продлевает ресурс инструмента при обработке нержавеющей стали на 200%.
- Предельные габариты изготавливаемых плашек достигают 950 мм по длине, 400 мм по высоте и 120 мм по толщине, с минимальным шагом резьбы от 0.25 мм.
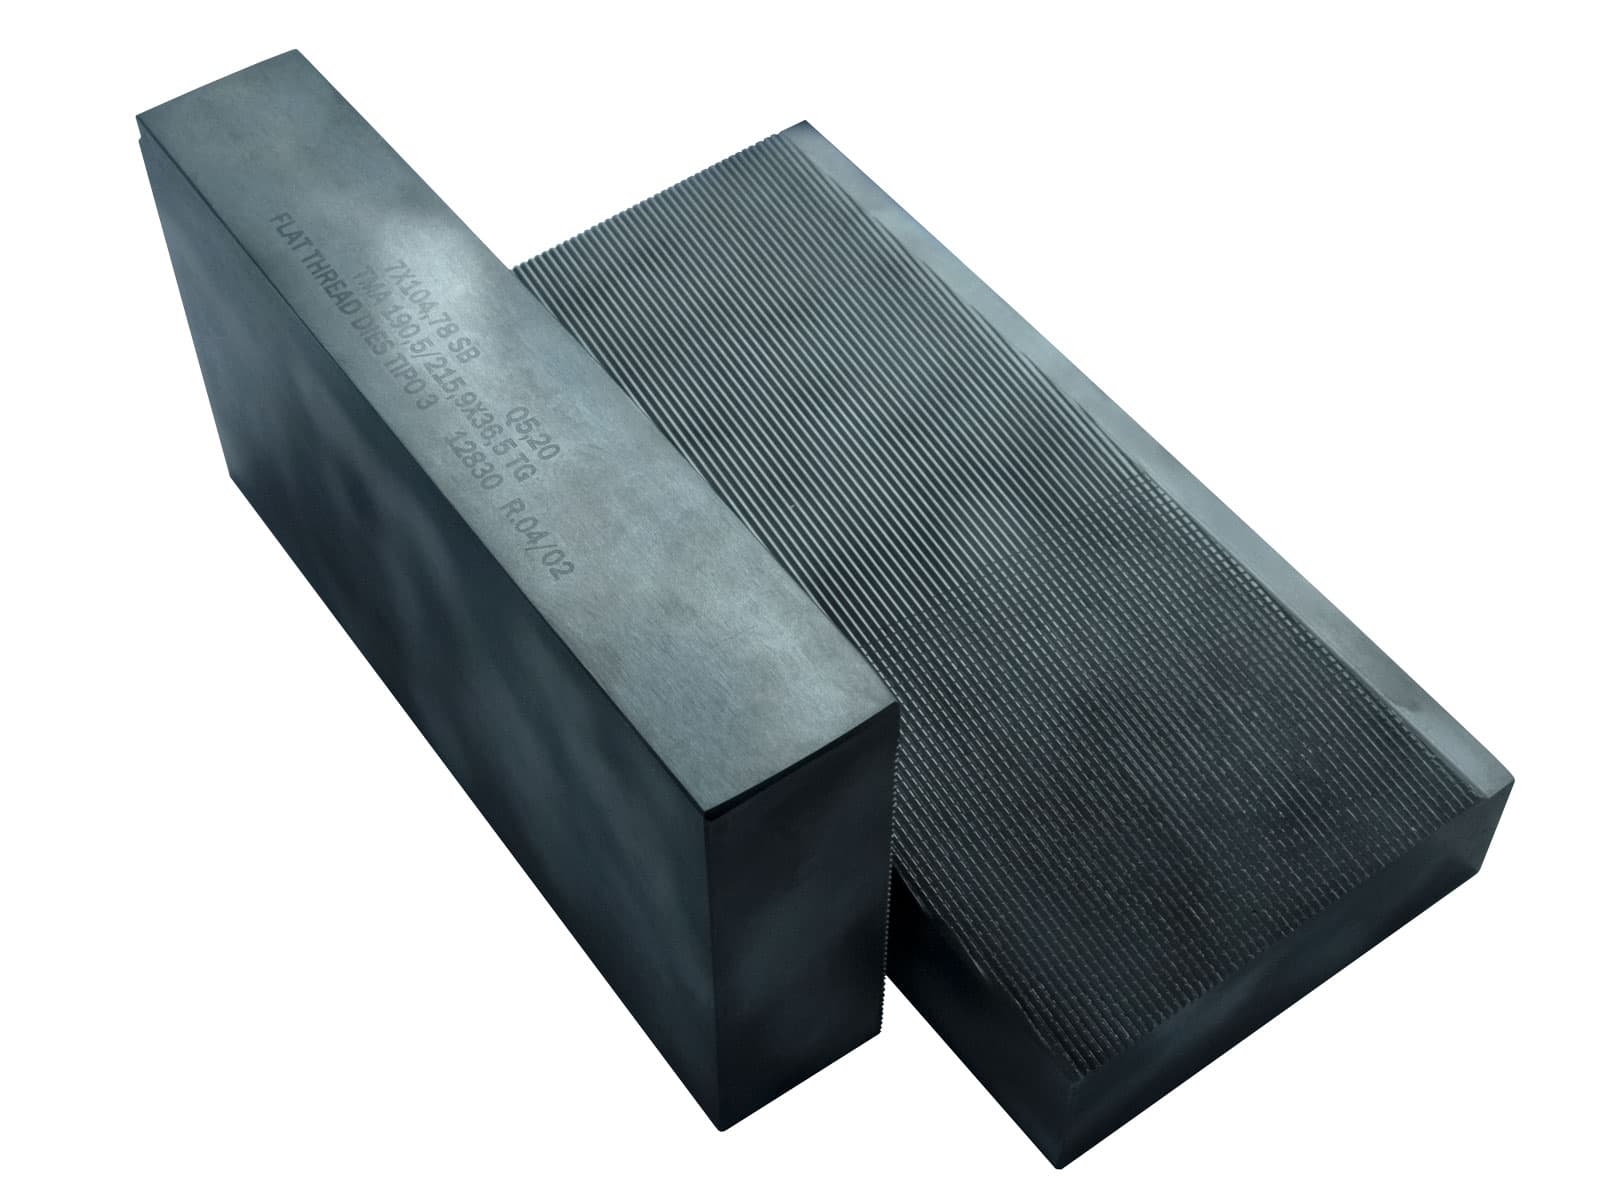
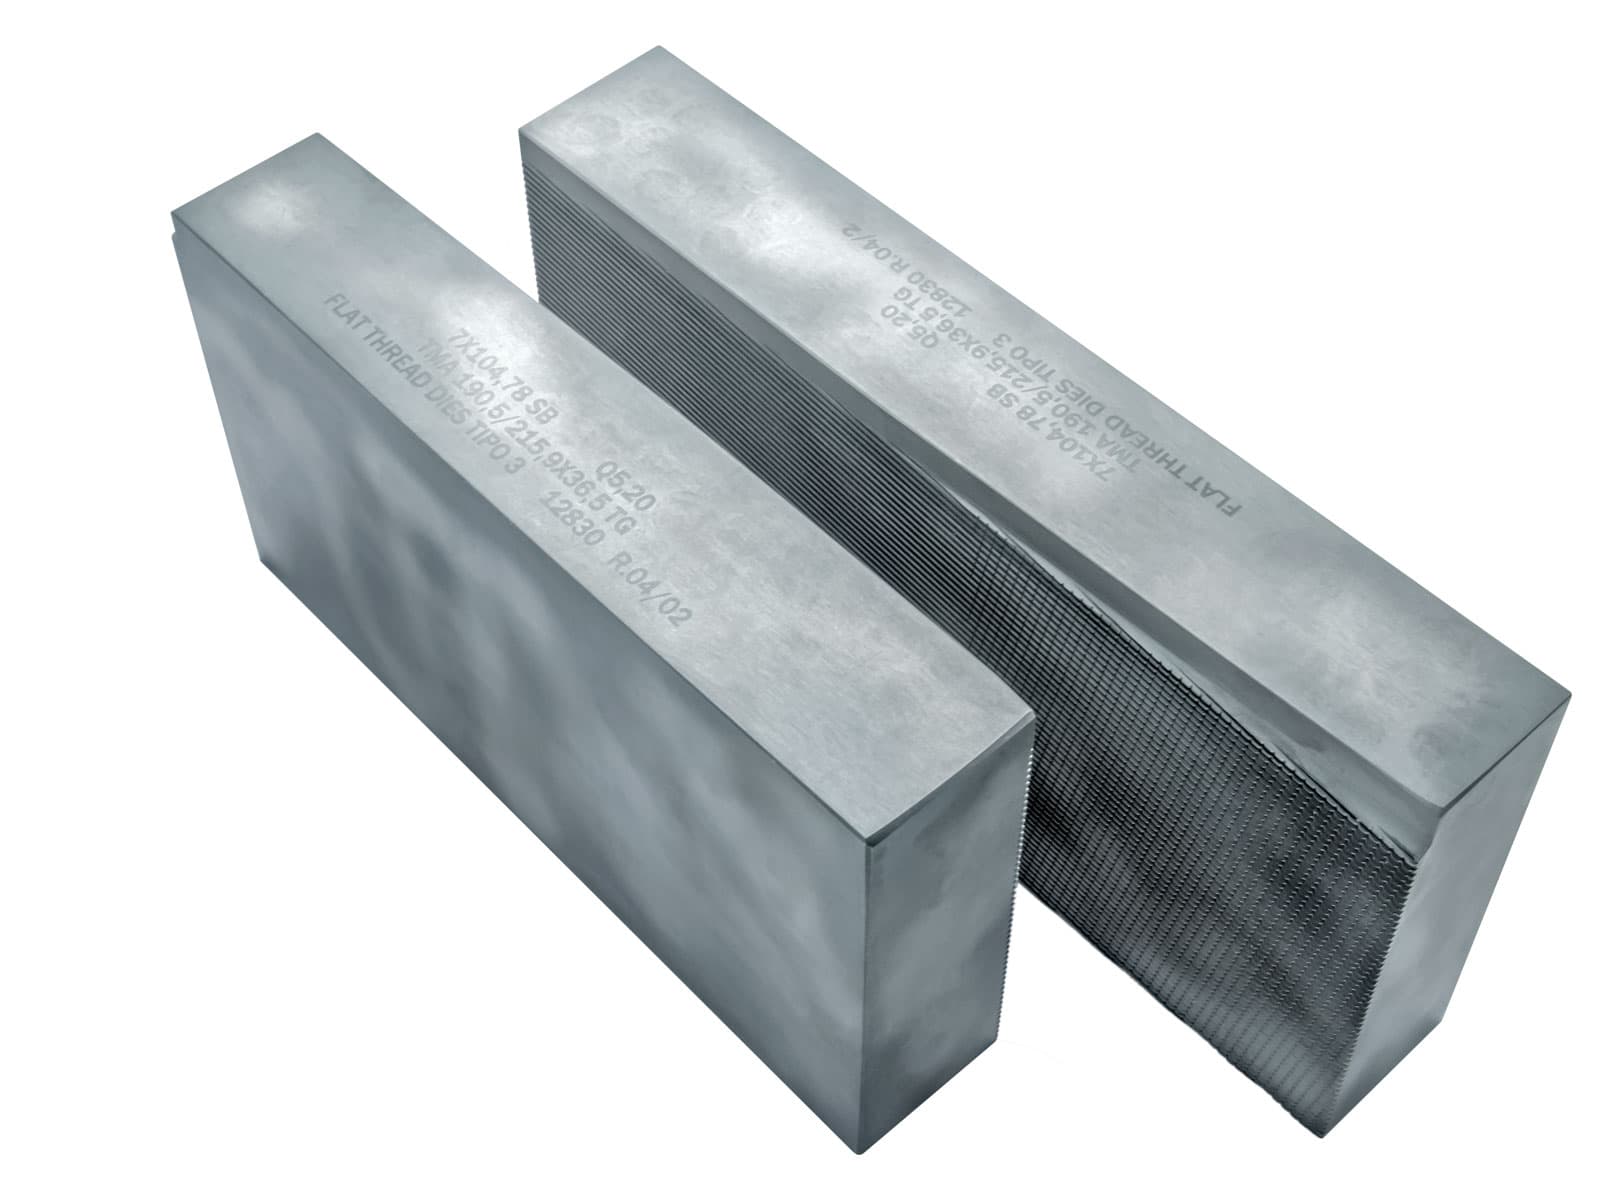
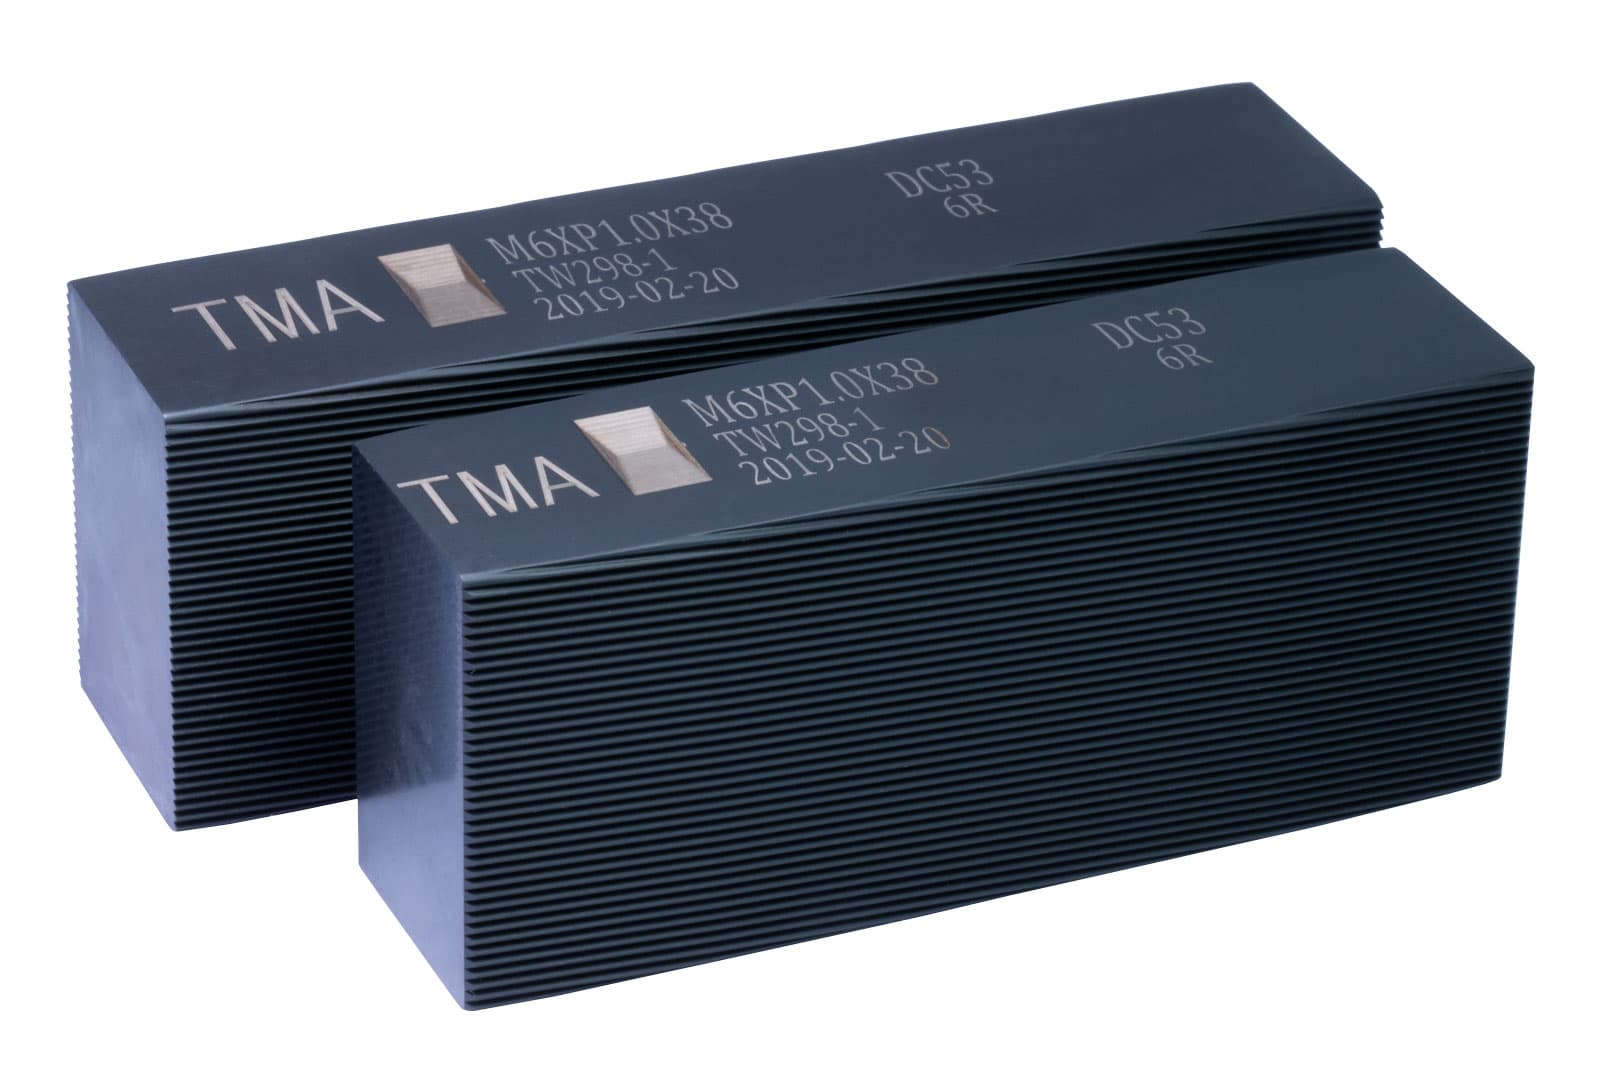
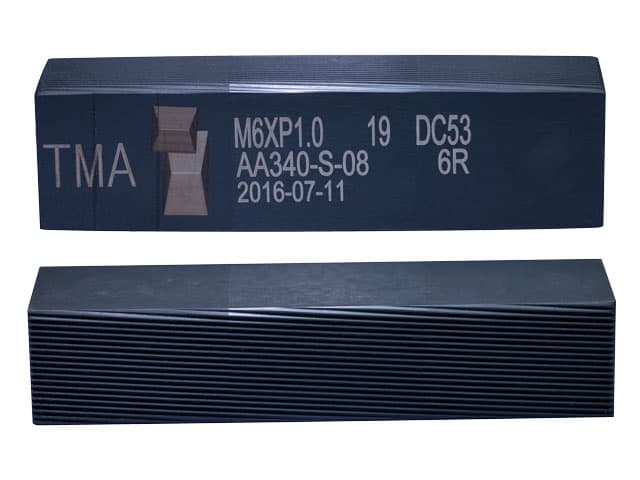
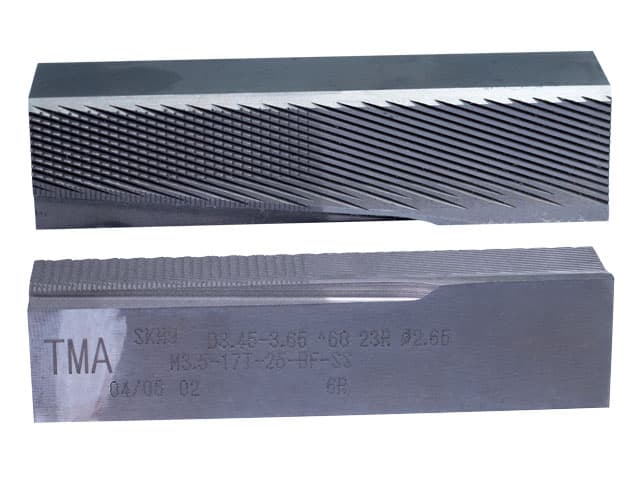
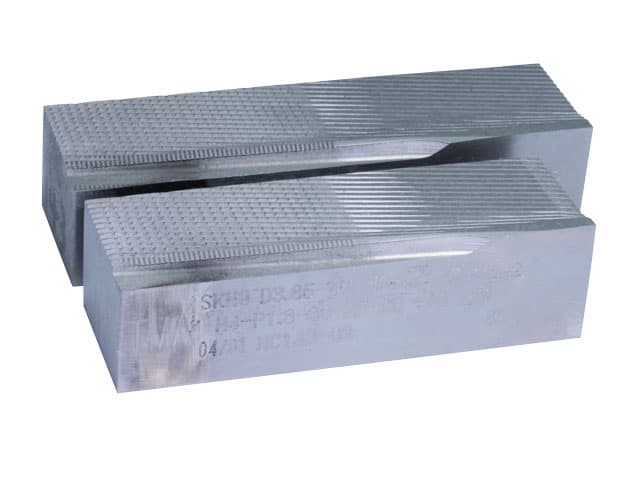
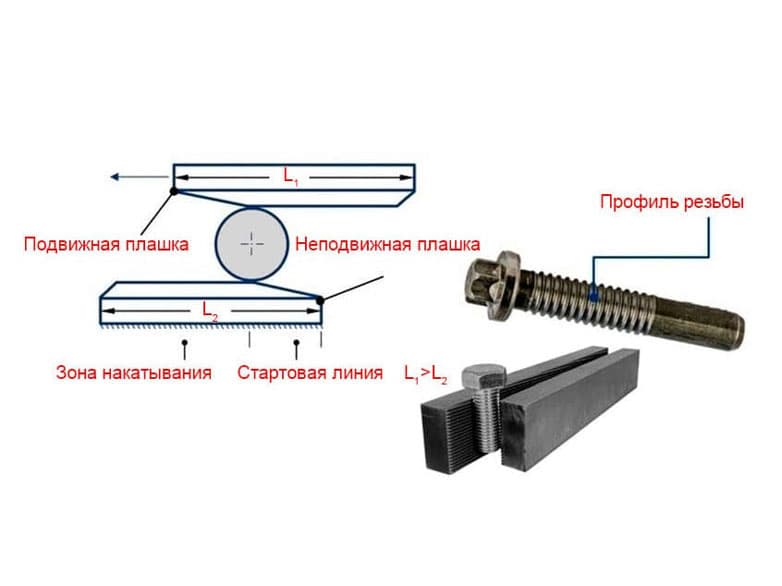
Кинематика и принцип формообразования резьбы плоским инструментом
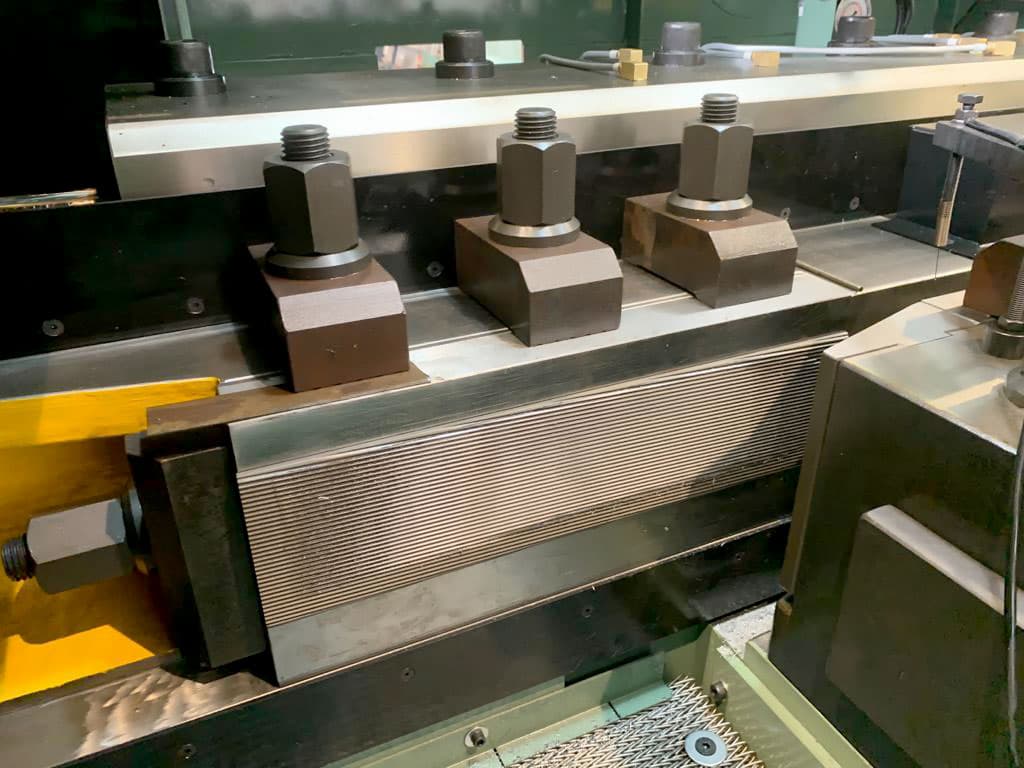
Процесс начинается с подачи отштампованных заготовок из вибробункера, где они автоматически ориентируются головкой вверх и поступают по направляющим лоткам в рабочий узел резьбонакатного автомата. Поштучный питатель направляет заготовку в зону захвата ползуна.
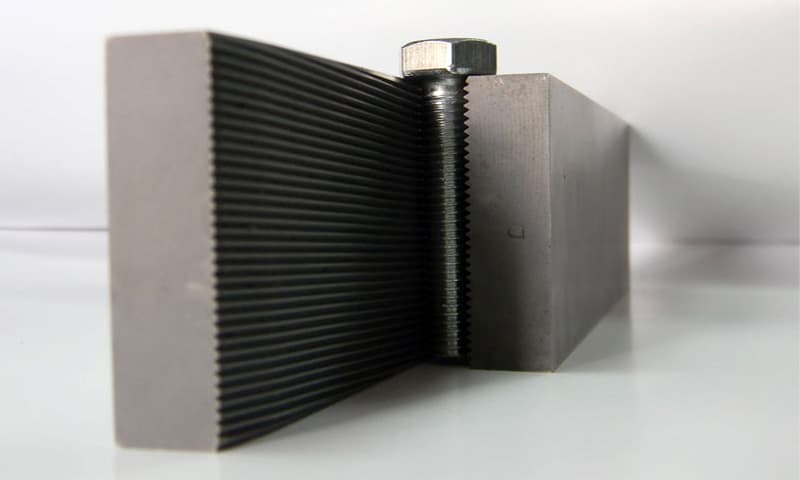
Формирование резьбы происходит при перемещении заготовки в калиброванном зазоре между рабочей поверхностью неподвижной плашки и движущимся блоком. Выступы профиля плашек внедряются в металл заготовки, формируя витки методом холодного выдавливания без образования стружки.
По завершении рабочего хода подвижной плашки готовое изделие сбрасывается в приемный лоток, после чего ползун возвращается в исходное положение для захвата следующего стержня.
Особенности накатки специализированных антизаклинивающих профилей
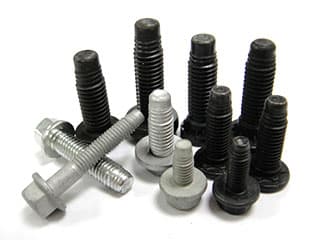
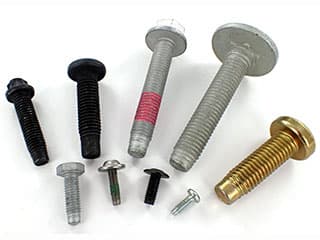
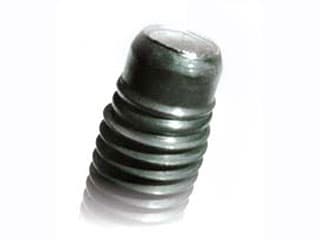
Использование плашек со специальной геометрией профиля позволяет производить метизы с эффектом самоцентрирования. При сборке узлов винтовые линии болта и гайки автоматически выравниваются относительно общей оси, предотвращая перекосы и повреждение витков при высоком темпе монтажа.
Данное конструктивное решение исключает проблему «закусывания» крепежа и заклинивания при наличии слоя ЛКМ или антикоррозийного покрытия на резьбовых элементах. Профиль болта эффективно счищает наплывы краски в отверстии, сохраняя плавность вворачивания.
Соединения, изготовленные по этой технологии, самопроизвольно направляются вдоль резьбового канала даже при подаче под углом. Это обеспечивает высокий процент прохождения контрольных тестов на сборочных конвейерах.
Применение подобной резьбы снижает брак при сборке и сокращает расходы на замену поврежденного крепежа на производстве.
Ключевые преимущества: защита от заедания резьбы, легкое прохождение окрашенных отверстий, быстрый монтаж без предварительной наживки вручную, точное соосное позиционирование деталей.
Практические рекомендации по увеличению ресурса резьбонакатных плашек
Советы от технических специалистов TMA по эксплуатации оснастки:
- Контроль заготовки: Разброс диаметра гладкого стержня не должен превышать ±0.02 мм. Переразмеренная заготовка вызывает колоссальные пиковые нагрузки и сколы резьбонакатных зубьев.
- Подбор СОЖ: При накатывании резьбы используйте специализированные масляные смазочно-охлаждающие жидкости с противозадирными присадками (EP) для уменьшения трения и отвода тепла.
- Точность установки: Регулярно проверяйте параллельность рабочим плоскостям подвижной и неподвижной плашек с помощью щупов при смене партий и наладке станка.
Габаритные размеры стандартных комплектов резьбонакатных плашек
| Общая модель | Виды станков | S (толщина плашки) |
H (высота плашки) |
L1 (длина, фиксированная) |
L2 (длина, регулируемая) |
|---|---|---|---|---|---|
| Стан. Но. 0 | 19 | 25 | 51 | 64 | |
| Стан. Но. 3/16 | 25 | 25.40.45.53 | 75 | 90 | |
| Стан. Но. 1/4 | 25 | 25.40.55.65.80.105 | 100 | 115 | |
| Стан. Но. 5/16 | 25 | 25.40.55.65.80.105 | 127 | 140 | |
| Стан. Но. 3/8 | 25 | 25.40.55.65.80.105 | 150 | 165 | |
| Стан. Но. 1/2 | 35 | 55.80.105.125.150 | 190 | 215 | |
| Стан. Но. 3/4 | 38 | 55.80.105.125.150 | 230 | 265 | |
| Специальная модель | Стан. Но. 003 | 15 | 20 | 45 | 55 |
| Стан. Но. 004 | 20 | 25 | 65 | 80 | |
| Стан. Но. 4R | 20 | 25.30.35.40 | 65 | 75 | |
| Стан. Но. 6R | 25 | 25.30.40.55.65 | 90 | 105 | |
| Стан. Но. 8R | 25 | 25.30.40.55.65.80.105 | 108 | 127 | |
| Стан. Но. 250 | 25 | 25.40.55 | 110 | 125 | |
| Стан. Но. DR125 | 20.8 | 25.40.55 | 73.3 | 86.2 | |
| Стан. Но. DR200 | 20.8 | 25.40.53.65.80 | 92.3 | 105.2 градиент 5º | |
| Стан. Но. DR250 | 23.8 | 25.40.54.65.80.105 | 112.1 | 131.2 градиент 5º |
Проектирование и изготовление плашек по чертежам заказчика
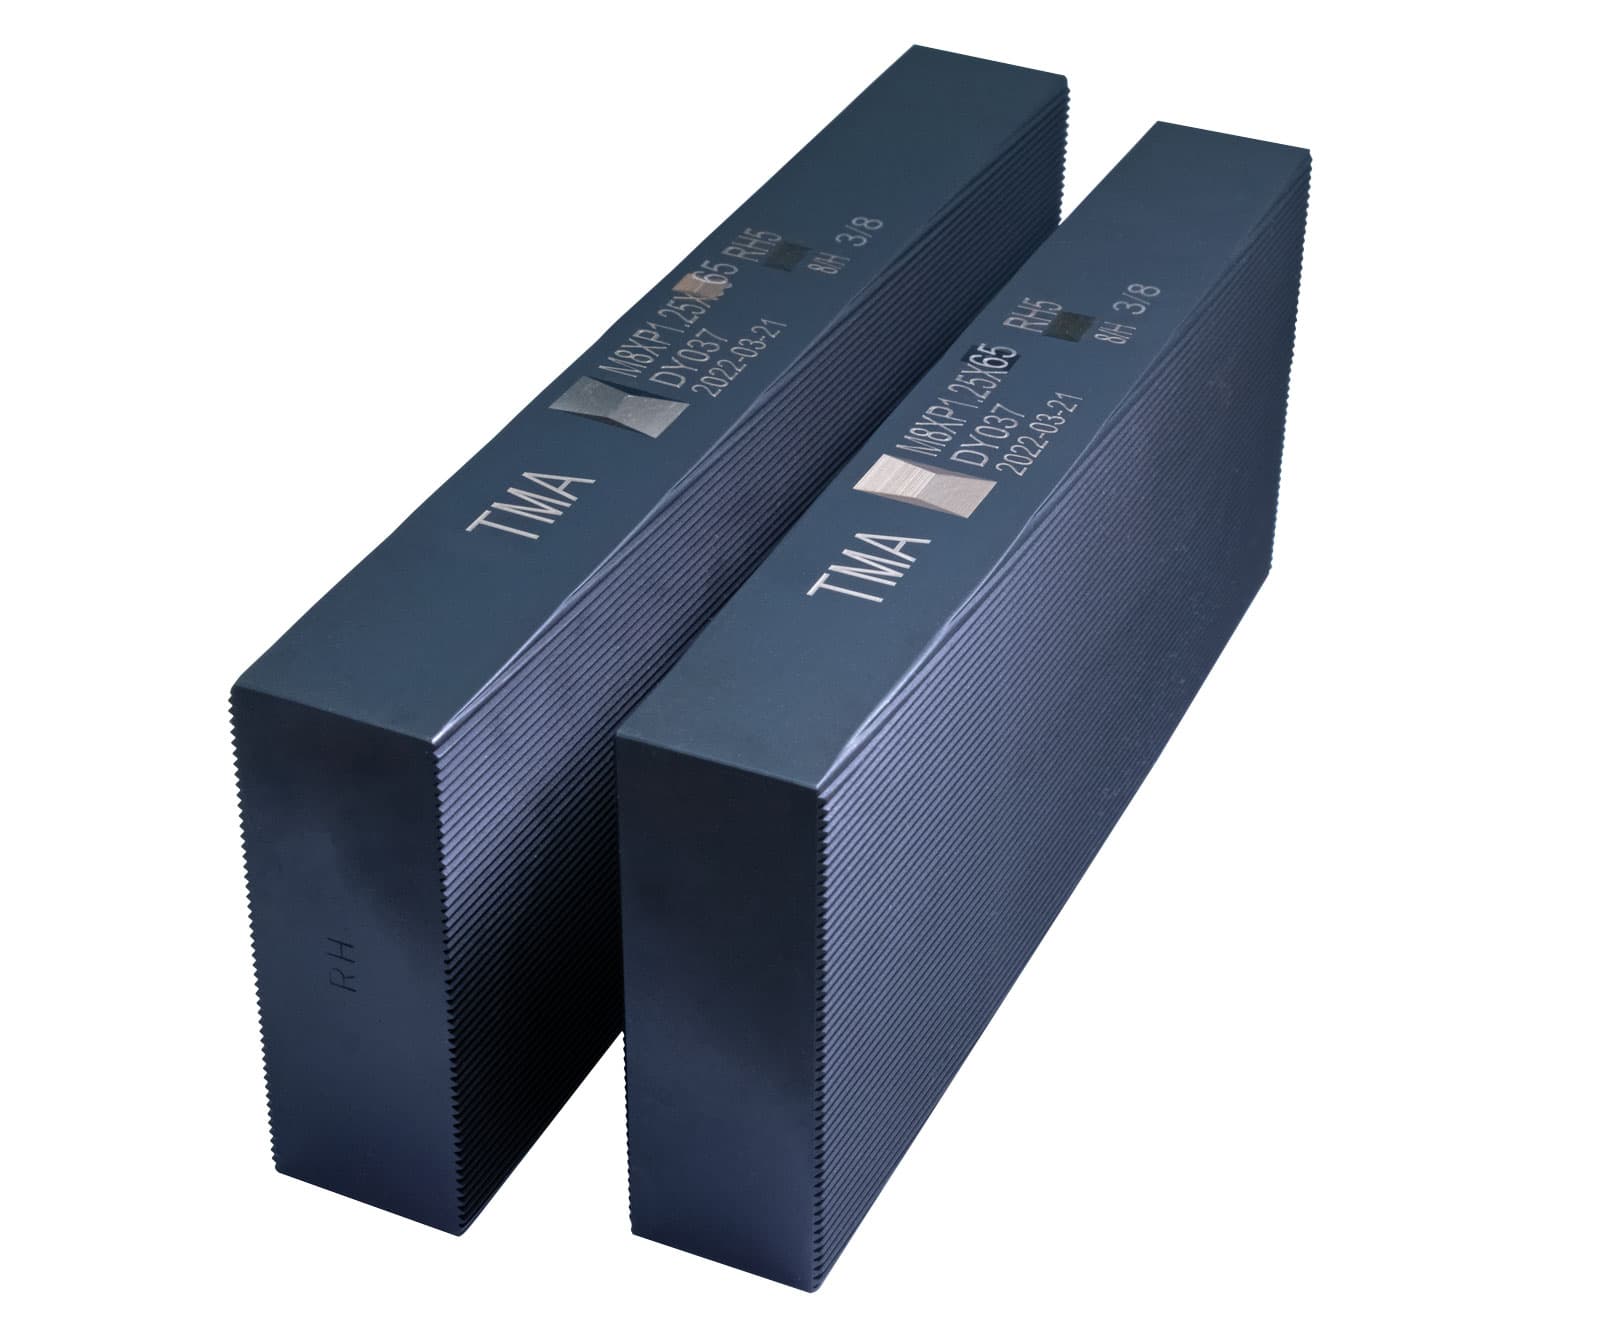
Наша инженерная группа принимает заказы на проектирование и специальное изготовление резьбонакатного инструмента для нестандартных деталей по спецификациям заказчика. Для расчета стоимости и оформления заявки необходимо предоставить параметры оборудования (марку станка), требуемый материал плашек, геометрию изделия (диаметр заготовки, шаг и профиль резьбы, метрический или дюймовый стандарт), а также форму корпуса плашки (квадратная, призматическая, шестигранная) и исполнительные размеры S, H, L1, L2.
Таблица соответствия плашек моделям резьбонакатных автоматов
| Модель станка | Подвижная плашка | Неподвижная плашка | Высота плашки | Толщина плашки |
|---|---|---|---|---|
| 201 | 55 | 45 | 25 | 20 |
| 202 | 65 | 55 | 30 | 24 |
| 203 | 80 | 70 | 30 | 24 |
| 204 | 100 | 85 | 40 | 24 |
| 205 | 115 | 100 | 55 | 24 |
| 302 | 125 | 110 | 40 | 24 |
| 206 | 145 | 125 | 55 | 30 |
| 207 | 170 | 150 | 55 | 30 |
| 208 | 210 | 190 | 55 | 40 |
| 209 | 250 | 230 | 65 | 45 |
| 210 | 250 | 230 | 80 | 50 |
| 234 | 145 | 125 | 80 | 40 |
| 235 | 170 | 150 | 80 | 40 |
| 237 | 210 | 190 | 80 | 40 |
| 238 | 210 | 190 | 105 | 40 |
| 236 | 170 | 150 | 105 | 40 |
| 213 | 310 | 285 | 80 | 50 |
| 214 | 310 | 285 | 105 | 50 |
Показатели эксплуатационной стойкости инструмента
| Размер резьбы | Материал плашки | Твердость плашки после термообработки HSC |
Примерная стойкость инструмента, шт. изделий/ комплект |
|---|---|---|---|
| M6 X 1.0 | М2 | 64-65 | 800,000-1000,000 |
| M8 X 1.25 | М2 | 64-65 | 600,000-800,000 |
| M10 X 1.5 | М2 | 64-65 | 500,000-700,000 |
| M12 X 1.75 | М2 | 64-65 | 500,000-700,000 |
| M16 X 2.0 | М2 | 64-65 | 400,000-600,000 |
Типы профилей резьбы, получаемые методом плоской накатки
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)