ИНСТРУМЕНТ ДЛЯ РЕЗЬБОНАКАТНЫХ СТАНКОВ
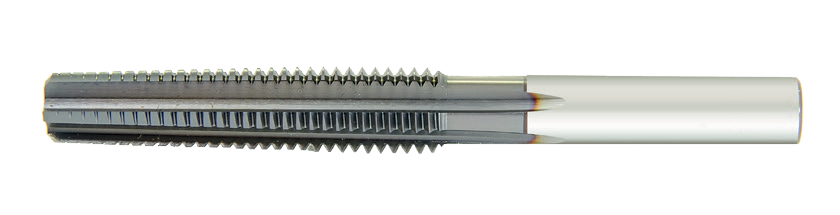
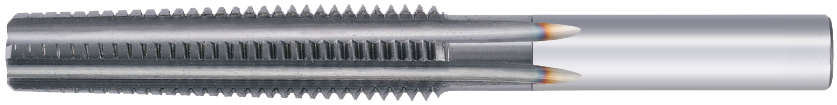
ГАЕЧНЫЕ МЕТЧИКИ
Где и когда применяются гаечные метчики
Представьте поточное производство крепежа: тысячи гаек в час должны получить точную внутреннюю резьбу без остановки станка. Именно здесь гаечные метчики раскрывают своё ключевое преимущество - удлинённый хвостовик позволяет нанизывать готовые изделия прямо в процессе работы, исключая обратный ход и многократно увеличивая производительность линии.
- предназначены для высокопроизводительного нарезания резьбы в гайках на станках-автоматах и резьбонарезных полуавтоматах
- геометрия стружечных канавок оптимизирована для надёжного отвода стружки при обработке нержавеющих и труднообрабатываемых сталей
- выпускаются с метрической резьбой (ISO), американским стандартом UNC/UNF и дюймовой резьбой BSW
- диапазон общей длины - от 55 до 165 мм, рабочая часть - от 12 до 95 мм
- стандартное число ниток рабочей части - 30
- хвостовик круглого сечения обеспечивает надёжный зажим в патроне
- изготовление нестандартных типоразмеров и специальных исполнений - по согласованию с заказчиком
- основной материал: быстрорежущая сталь с повышенным содержанием ванадия (HSSE), обеспечивающая высокую износостойкость при ударных нагрузках
- нанесение покрытия карбонитридом титана (TiCN) снижает трение и увеличивает ресурс инструмента в 1,5-2 раза по сравнению с непокрытыми аналогами
- повышенный класс точности А (допуск 10 мкм) против стандартного GH (13 мкм) гарантирует стабильный профиль резьбы при серийной нарезке
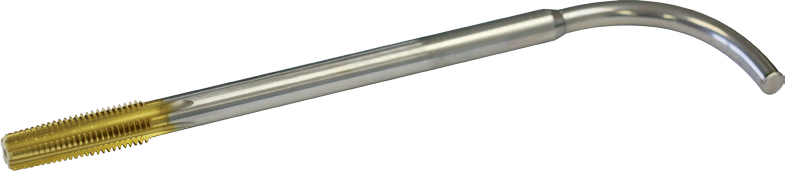
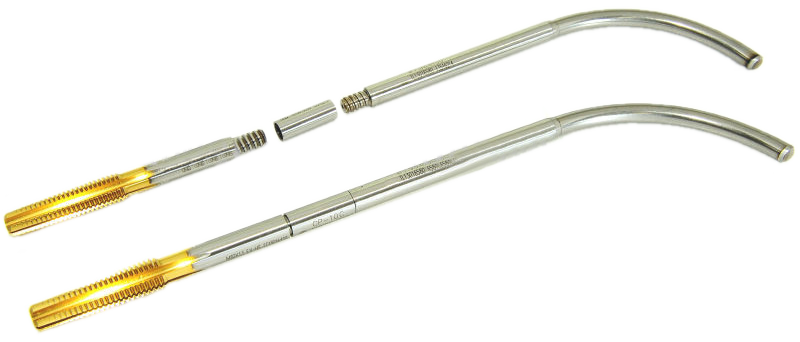
Принцип работы гаечного метчика кардинально отличается от обычного: после нарезания резьбы инструмент не реверсируется. Готовые гайки скользят по хвостовику и накапливаются на нём, пока не достигнут конца - и тогда просто падают в приёмный лоток. Хвостовик выпускается в двух исполнениях: прямом - для стационарных резьбонарезных установок, и изогнутом (радиусном) - для автоматов непрерывного цикла, где гайки выталкиваются под давлением последующих изделий.
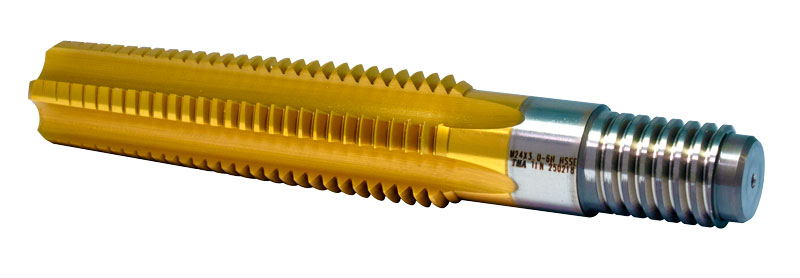
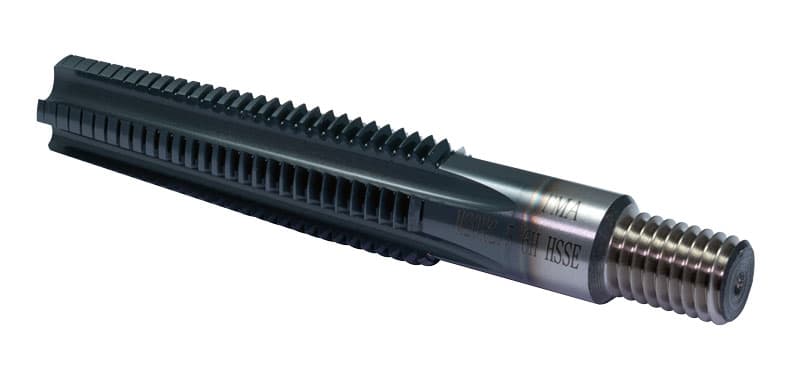
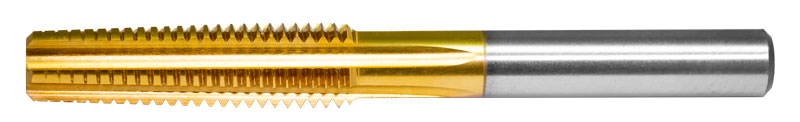
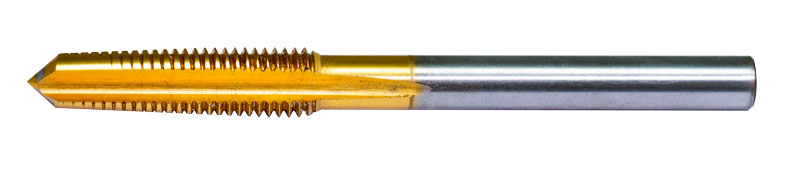
Гайки, нарезаемые с помощью нашего инструмента
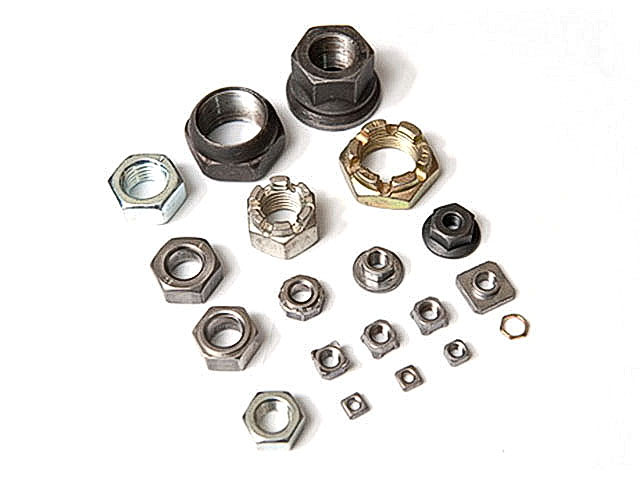
Гайка корончатая низкая, прорезная: DIN 937, 979
Гайка низкая с мелкой резьбой с фаской: DIN 439, 936
Шестигранная гайка: DIN 555, 934, 971, 2510, 6915
Гайка самостопорящаяся: DIN 980, 982, 985, 6924, 6925, 6926, 6927
Гайка квадратная приварная: DIN 928, 929
Гайка квадратная: DIN 557
Гайка квадратная низкая: DIN 562
Гайка шестигранная прорезная корончатая: DIN 935
Шестигранная гайка с фланцем, высокопрочная: DIN 6923
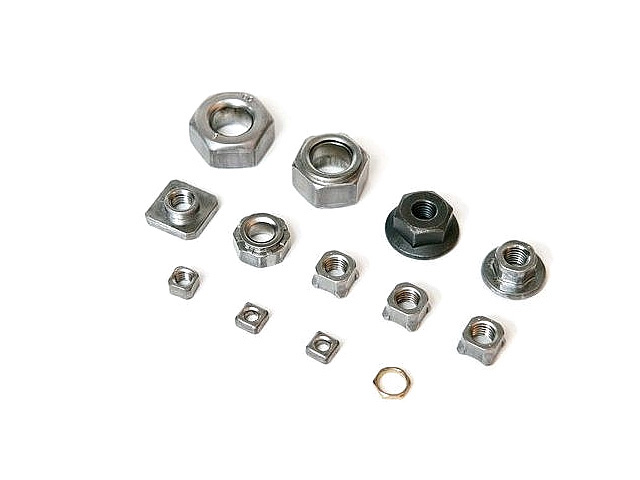
Шестигранная гайка: DIN 555, 934, 971, 2510, 6915
Гайка квадратная анкерная: DIN 798
Гайка шестигранная прорезная корончатая: DIN 935
Гайка низкая шестигранная: DIN 936
Гайка шестигранная корончатая низкая, прорезная: DIN 937, 979
Гайка самостопорящаяся: DIN 980, 985, 6924, 6925
Гайка стопорная пружинная, самоконтрящаяся: DIN 7967
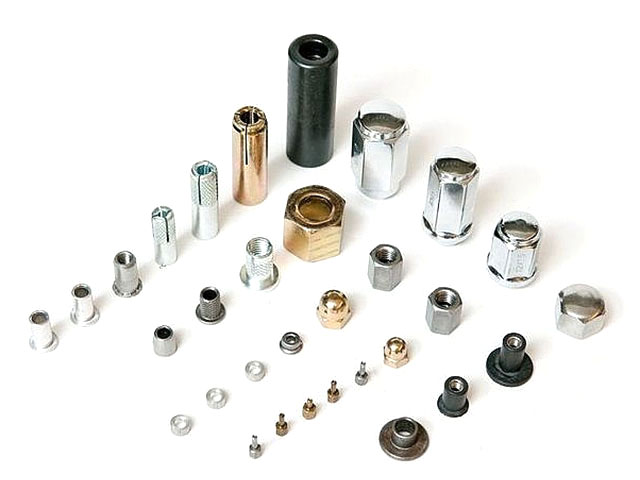
Гайка самоконтрящаяся колпачковая: DIN 986
Гайка колпачковая шестигранная высокая: DIN 1587
Гайка колпачковая низкая шестигранная: DIN 917
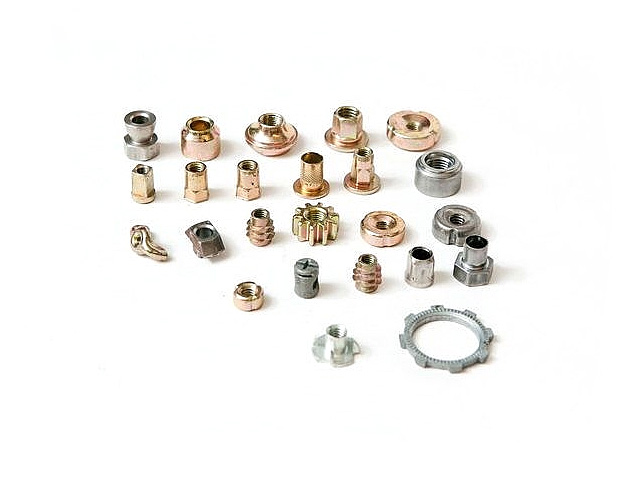
Гайка рифлёная нажимная: DIN 466
Гайка-барашек (барашковая): DIN 315
Муфта мебельная резьбовая со шлицем: DIN 7965
Гайка колесная с
фланцем: DIN 74361
Часто задаваемые вопросы о гаечных метчиках
Чем гаечный метчик отличается от обычного машинного метчика?
Главное конструктивное отличие - значительно удлинённый хвостовик. Он служит накопителем уже нарезанных гаек: изделия нанизываются одно за другим без остановки станка. Это полностью исключает операцию реверса и в 5-10 раз повышает производительность по сравнению с обычными метчиками.
Когда нужен метчик с изогнутым хвостовиком, а когда - с прямым?
Прямой хвостовик подходит для полуавтоматических установок, где оператор периодически снимает готовые гайки. Изогнутый (радиусный) хвостовик используется на резьбонарезных автоматах: благодаря особой геометрии гайки самостоятельно соскальзывают в приёмный лоток под давлением последующих изделий, обеспечивая непрерывный поток.
Что даёт покрытие TiCN и стоит ли за него доплачивать?
Карбонитрид титана (TiCN) существенно снижает коэффициент трения между инструментом и заготовкой, уменьшает налипание стружки и повышает твёрдость поверхности режущих кромок. На практике это означает увеличение стойкости метчика в 1,5-2 раза. При серийной нарезке экономия на переточках и простоях быстро окупает разницу в цене.
Как подобрать класс точности: А или GH?
Класс А (допуск 10 мкм) рекомендуется при жёстких требованиях к посадке резьбового соединения - например, для высокопрочного крепежа по DIN 6915, 6923. Стандартный класс GH (13 мкм) достаточен для общепромышленного крепежа. При сомнениях ориентируйтесь на поле допуска резьбы, указанное в чертеже гайки.